
Cắt thép không gỉ (Inox 304, 316, 201) và thép khuôn mẫu độ cứng cao (SKD11, SKD61, SCM440…) luôn là bài toán đau đầu bậc nhất đối với bất kỳ thợ vận hành máy cưa nào. Rất nhiều trường hợp lưỡi cưa vừa lắp vào máy, mới cắt được vài nhát thì răng cưa đã bị cùn trơ bóng, phát ra tiếng rít chói tai, thậm chí mẻ răng hàng loạt hoặc cháy đen mối cắt.
Nguyên nhân không hoàn toàn nằm ở chiếc máy cưa của bạn, mà nằm ở việc chọn chưa đúng dòng lưỡi cưa vòng và áp dụng sai chế độ cắt gọt. Hãy cùng chuyên gia kỹ thuật Hồ Gia Phát tìm hiểu giải pháp xử lý dứt điểm vấn đề này.
Vì sao Inox và thép khuôn lại ‘tàn phá’ lưỡi cưa nhanh đến vậy?
- Hiện tượng biến cứng nguội (Work Hardening): Inox có đặc tính càng bị ma sát thì bề mặt tiếp xúc càng trở nên chai cứng cực nhanh. Nếu răng cưa trượt trên bề mặt mà không cắn sâu vào phôi, lớp bề mặt sẽ cứng như đá làm răng cưa mòn vẹt.
- Khả năng dẫn nhiệt cực kỳ kém: Khác với thép carbon, Inox giữ nhiệt lại ngay tại điểm tiếp xúc. Nhiệt độ tại mũi răng có thể vượt quá 700°C làm mềm thép gió thông thường.
- Phoi dính (Chip Welding): Phoi Inox rất dai và có xu hướng bám dính vào kẽ răng, chèn ép làm vỡ mẻ răng cưa ở vòng quay tiếp theo.

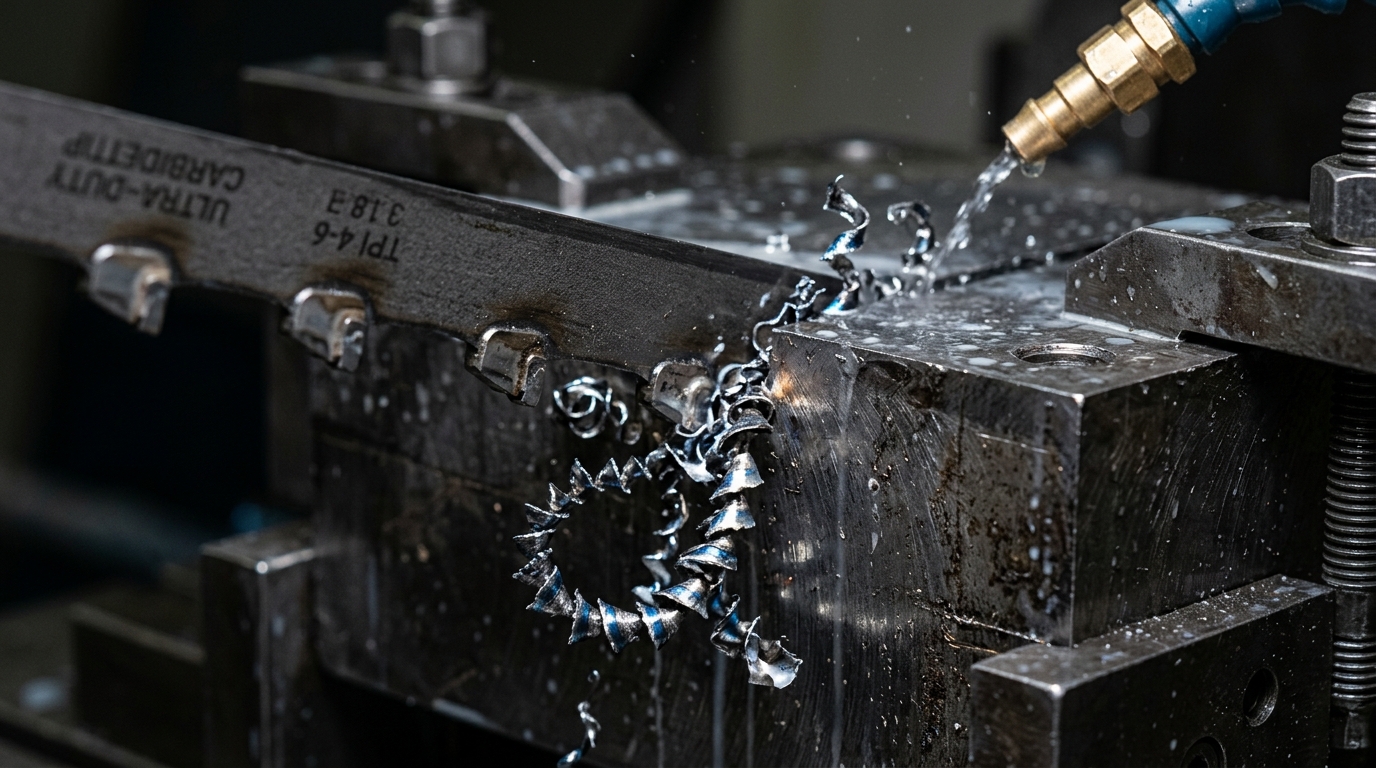
Phun dung dịch làm mát trực tiếp vào kẽ răng cưa chống biến cứng bề mặt Inox

Lựa chọn dòng lưỡi cưa vòng đặc trị cho Inox và thép cứng
Để chinh phục vật liệu cứng, bạn bắt buộc phải nâng cấp lên dòng lưỡi cưa chuyên dụng: lưỡi cưa vòng Honsberg M51 (Duratec, Aurum) chứa 10% Cobalt + Vonfram, hoặc dòng răng Carbide Sinus Black Tap phủ PVDD chống mài mòn tuyệt đối.
Bộ nguyên tắc vàng khi vận hành cắt Inox và thép khuôn
- Giảm tốc độ vòng quay (Blade Speed), tăng lực ăn dao (Downfeed): Giảm tốc độ vòng xuống 25 – 35 m/phút và duy trì lực xuống cưa dứt khoát để răng cưa thực sự cắn sâu bóc tách phoi.
- Tỷ lệ pha dung dịch làm mát đậm đặc hơn (1:8 đến 1:10): Tăng tối đa khả năng bôi trơn chống dính phoi và dập tắt nhiệt độ ma sát tức thì.
- Luôn chạy rà (Break-in) lưỡi cưa mới 15 phút đầu: Giảm 30% tốc độ và 50% áp lực cắt trong 3-5 nhát cắt đầu để tạo góc bo tròn vi mô bền bỉ cho đỉnh răng.
Cần hỗ trợ kỹ thuật trực tiếp tại xưởng hoặc đặt mua các dòng lưỡi cưa vòng cắt Inox nhập khẩu chính hãng, hãy gọi ngay chuyên viên kỹ thuật Hồ Gia Phát: 0911 207 701.